


При производстве стальных литейных деталей встали играют решающую роль в обеспечении качества и целостности конечных продуктов. Будучи поставщиком стальных литейных деталей, я воочию стал свидетелем важности понимания и удовлетворения требований для стояков. В этом сообщении я буду углубляться в ключевые требования для подъемы в производстве запчастей для стальных литей, предоставляя информацию, основанную на моем многолетнем опыте работы в отрасли.
1. Функция стояков в стальном лите
Прежде чем обсудить требования, важно понять основные функции подъема в сталелитейном лите. Вопросы, также известные как фидеры, являются дополнительными объемами расплавленного металла, прикрепленного к литью. Их основные цели следующие:
- Компенсировать усадку: Поскольку расплавленная сталь охлаждается и затвердевает, она подвергается объемной усадке. Восстания обеспечивают резервуар из расплавленного металла, чтобы прокормить литье во время этого процесса усадки, предотвращая образование полостей усадки и пористости в последней части.
- Продвигать направленное затвердевание: Сниматели предназначены для укрепления после кастинга. Это создает градиент температуры, который поощряет расплавленный металл в литье, чтобы затвердеть из самой дальней точки от стояка до стояка. Направленное затвердевание помогает гарантировать, что любые пустоты усадки сосредоточены в подъеме, которые впоследствии могут быть удалены при обработке пост -кастинга.
2. Требования к размеру и форме
Размер
Размер стояка является критическим фактором. Он должен быть достаточно большим, чтобы обеспечить адекватный запас расплавленного металла, чтобы компенсировать усадку литья. Объем стояка определяется несколькими факторами, включая объем литья, тип используемой стали и процессом литья.
- Расчет объема: Существуют различные методы для расчета требуемого объема стояка. Одним из распространенных подходов является использование правила Чворинова, которое утверждает, что время затвердевания литья пропорционально квадрату его объема - к соотношению поверхности и площади. Убедившись, что строитель имеет больший объемный объем - к поверхности - площадь поверхности, чем литье, мы можем гарантировать, что строитель затвердевает после литья.
- Материал - конкретные соображения: Различные типы стали имеют разные скорости усадки. Например, углеродистые стали обычно имеют более высокую скорость усадки по сравнению с некоторыми сплавными сталями. Следовательно, при ликвидации деталей углеродистой стали может потребоваться более крупные выкаты, чтобы компенсировать большую усадку.
Форма
Форма стояка также влияет на его производительность. Общие формы включают цилиндрические, сферические и прямоугольные.
- Цилиндрические стояки: Они широко используются из -за их простоты в дизайне и простоте производства. Цилиндрические стояки имеют относительно большое объемное соотношение площади - поверхность - площадь, которое помогает продлить свое время затвердевания.
- Сферические стояки: Сферические стояки предлагают наибольшее объемное соотношение - к - поверхностно -площадь среди общих форм. Они особенно эффективны в минимизации потерь тепла и обеспечении длительного и длительного снабжения расплавленного металла. Тем не менее, их может быть труднее изготовить по сравнению с цилиндрическими стояками.
- Прямоугольные стояки: Прямоугольные стояки часто используются, когда пространственные ограничения или форма литья требуют не -круглого кормушки. Они могут быть спроектированы в соответствии с конкретной геометрией литья, но могут иметь более низкое соотношение объема - к поверхности и площади по сравнению с цилиндрическими или сферическими стояками.
3. Требования к местоположению
Расположение подъема в кастинге имеет решающее значение для достижения надлежащего направленного затвердевания.
- Близость к самым толстым участкам: Вопрос должен быть расположен рядом с самыми толстыми участками литья, потому что эти области являются последними, которые затвердевают и наиболее подвержены усадке. Поместив стояк вблизи толстых участков, расплавленное металл может легко течь в эти области, чтобы компенсировать усадку.
- Избегание препятствий: Размещение стояка не должно быть затруднено другими особенностями литья или плесени. Обструкции могут препятствовать потоку расплавленного металла от подъема к лицу, что приводит к неполному кормлению и образованию дефектов.
4. Требования к изоляции и нагреванию
Чтобы гарантировать, что в течение длительного периода может быть расплавлен, изоляция и нагрев могут потребоваться.
Изоляция
- Изолирующие материалы: Изолирующие рукава, изготовленные из таких материалов, как керамические волокна или изоляционные пески, могут использоваться для уменьшения потери тепла от стояка. Эти материалы имеют низкую теплопроводность, которая помогает сохранить расплавленный металл в подъезде при более высокой температуре в течение более длительного времени.
- Толщина изоляции: Толщина изоляции также важна. Более толстый изоляционный слой обеспечит лучшее удержание тепла, но он также может увеличить стоимость и сложность процесса литья.
Обогрев
В некоторых случаях может потребоваться дополнительное нагрев стояка. Это может быть достигнуто различными методами, такими как использование электрических нагревателей или экзотермических материалов.
- Экзотермические стояки: Экзотермические стояки изготовлены из специальных материалов, которые выделяют тепло во время процесса затвердевания. Эти материалы реагируют с кислородом в воздухе или с другими компонентами в подъезде для генерации тепла, что помогает сохранить расплавленное металл в подъезде в жидком состоянии в течение более длительного времени.
5. Требования к подключению
Связь между подъемом и кастингом, известная как дроссельная или ворота, является еще одним важным аспектом.
- Правильный путь потока: Ворота должны обеспечить гладкий и беспрепятственный путь потока для расплавленного металла от стояка до литья. Он должен быть разработан, чтобы минимизировать турбулентность и предотвратить образование холодных отключений или других связанных с ними дефектов.
- Размер и форма ворот: Размер и форма затвора влияют на скорость потока расплавленного металла. Слишком маленькие ворота могут ограничить поток расплавленного металла, в то время как слишком большие ворота могут вызвать чрезмерную турбулентность. Форма ворот также может влиять на направление потока расплавленного металла.
6. Примеры в нашем ассортименте продуктов
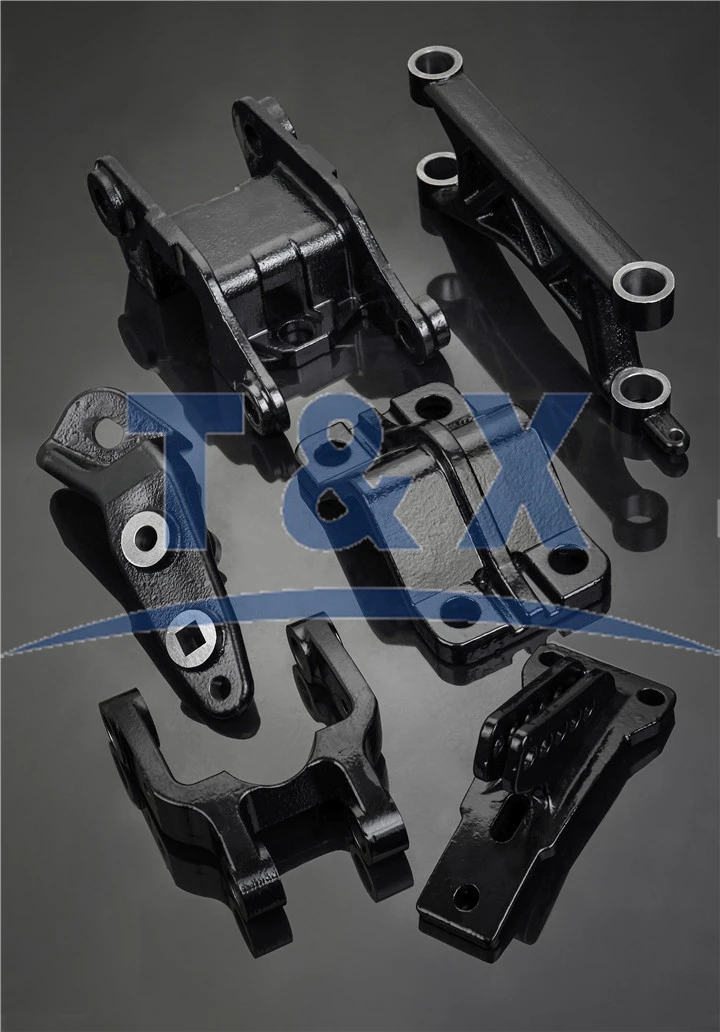
В нашем ассортименте продуктов у нас есть множество стальных литейных деталей, которые требуют хорошо разработанных подъема. Например, нашОтлив каретявляется сложной частью с различной толщиной в ее структуре. Чтобы обеспечить его качество, мы тщательно рассчитываем размер и местоположение стояков. Вопросы расположены вблизи более толстых участков карета -флайта, чтобы компенсировать усадку во время затвердевания.
НашЗапчасти для разъема трейлераТакже требуют точного дизайна встава. Эти детали имеют определенные требования к форме, и стояки должны быть разработаны, чтобы соответствовать общей геометрии разъемов, в то же время обеспечивая адекватную подачу расплавленного металла.
Точно так же для нашегоСтальные износные детали, которые часто изготавливаются из высоких прочности с относительно высокими показателями усадки, мы используем большие и хорошо -изолированные стояки. Это помогает гарантировать, что конечные детали не имеют дефектов усадки и обладают необходимыми механическими свойствами.

7. Заключение и призыв к действию
В заключение, удовлетворение требований к подъемам в производстве деталей стального листа имеет важное значение для производства высоких качественных деталей. От размера и формы до местоположения, изоляции и соединения, каждый аспект дизайна стояка должен быть тщательно рассмотрен.
Как поставщик стальных литейных деталей, у нас есть опыт и опыт для проектирования и производства стояков, которые соответствуют самым высоким стандартам. Если вам нужны высокие - качественные стальные листовые детали, будь тоОтлив каретВЗапчасти для разъема трейлера, илиСтальные износные детали, мы здесь, чтобы помочь вам. Свяжитесь с нами, чтобы обсудить ваши конкретные требования и начать переговоры по закупкам.
Ссылки
- Кэмпбелл, Дж. (2003). Кастинг. Баттерворт - Хейнеманн.
- Flemings, MC (1974). Обработка затвердевания. МакГроу - Хилл.
- Piwonka, TS, & Flemings, MC (1966). Кормление стальных отливок. Сделки Американского общества заинтересованности, 74, 114 - 127.


